Seorang pemeriksa mengeraskan aci 30 mm pada 30.018 mm. Lukisan itu memerlukan 30 mm nominal, dan persoalan di bangku simpanan ialah sama ada bahagian itu dihantar atau masuk ke dalam tong sampah. Jadual toleransi metrik menjawabnya dalam beberapa saat, tetapi hanya apabila tiga input disalurkan kepadanya dalam susunan yang betul: jalur saiz nominal, huruf sisihan asas dan gred toleransi. Dapatkan salah satu daripadanya dan aci yang boleh digunakan dengan sempurna dibuang sementara sambungan yang benar-benar longgar masih mencapai pemasangan. Jadualnya tidak rumit. Pembacaannya adalah tempat yang tidak kena.
Jawapan ringkas dahulu. Setiap nilai dalam jadual toleransi metrik ialah lebar jalur dalam mikron, bukan angka tambah atau tolak dalam milimeter. Lubang IT7 30 mm dibenarkan 21 mikron variasi saiz, iaitu 0.021 mm. Menganggap 21 itu sebagai milimeter, atau membahagikannya kepada tambah atau tolak 10.5 mikron, adalah dua kesilapan yang paling kerap kita lihat pada laporan pemeriksaan masuk.
Tiga Input Di Sebalik Setiap Jadual Toleransi Metrik
ISO 286 mentakrifkan sistem. Bahagian 1 menetapkan gred toleransi, dan Bahagian 2 menyenaraikan sisihan had untuk aci dan lubang sehingga 3150 mm. ANSI B4.1 meliputi inci bersamaan menggunakan perseribu inci, jadi lukisan yang memetik kedua-dua sistem dalam nota yang sama tidak akan bersetuju dengan dirinya sendiri. Pilih satu dan kekal dengannya melalui keseluruhan rantaian toleransi.
Saiz nominal ialah input pertama. Nilai toleransi melangkah dalam kumpulan, dan sempadan band lebih penting daripada yang dijangkakan kebanyakan orang. Ciri 30 mm tergolong dalam julat lebih 18 hingga 30 mm, manakala ciri 30.5 mm telah pun beralih ke julat lebih 30 hingga 50 mm, di mana variasi yang dibenarkan adalah lebih luas.
Surat itu adalah input kedua. Huruf kecil menerangkan aci, huruf besar menerangkan lubang. Surat itu membetulkan di mana zon toleransi terletak relatif kepada garis sifar, yang merupakan saiz nominal itu sendiri, dan kedudukan itu menentukan sama ada sambungan itu dilepaskan atau digenggam.
Gred adalah input ketiga. Gred IT bermula dari IT1 hingga IT18, dan semakin tinggi bilangannya, semakin luas jalurnya.
Toleransi asas ISO 286 dalam mikron untuk gred IT biasa. Nilai yang sama digunakan pada aci dan lubang dalam jalur nominal yang sama, jadi hanya huruf sisihan yang menentukan sama ada sambungan mengosongkan atau mencengkam. | Diameter nominal (mm) | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
| Lebih 3 hingga 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| Lebih 6 hingga 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| Lebih 10 hingga 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| Lebih 18 hingga 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| Lebih 30 hingga 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| Lebih 50 hingga 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| Lebih 80 hingga 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
Sekarang baca kes sebenar. Lubang 30 mm ke H7 terletak di jalur lebih 18 hingga 30 mm. H ialah lubang dengan sisihan lebih rendah pada sifar, jadi lubang boleh mengukur mana-mana dari 30.000 hingga 30.021 mm. Aci mengawan kepada k6 dalam jalur yang sama berjalan dari 30.002 hingga 30.015 mm. Sambungan ialah padanan peralihan dengan kelegaan sehingga 19 mikron atau 15 mikron gangguan, dan itulah kisah lengkap pasangan itu.
Gred IT: Perkara yang Sebenarnya Dibeli Setiap Langkah
Setiap langkah dalam siri gred adalah kira-kira 1.6 kali lebih lebar daripada yang di atasnya, yang bermaksud ketepatan menjadi mahal dengan cepat. Pada lubang 50 mm, IT8 membenarkan 39 mikron dan biasanya keluar dari mesin pelarik atau pusat pemesinan yang baik. IT6 membenarkan 16 mikron dan biasanya bermaksud pengisaran, selalunya dengan lekapan dan pas pemeriksaan tambahan.
Memadankan gred dengan kerja memastikan kos terkawal. IT5 dan IT6 tergolong pada induk tolok, jurnal gelendong dan tempat duduk galas ketepatan. IT7 meliputi kebanyakan perumah galas, gerek kotak gear dan gerek hidraulik. IT8 sesuai dengan padanan akhbar yang hanya perlu ketat, dan IT9 hingga IT11 boleh diterima untuk mengesan ciri yang tidak pernah membawa beban.
Satu semakan yang menghalang hujah kemudian: tambahkan dua toleransi komponen kepada ketidakpastian pengukuran dan bandingkan jumlah itu dengan tetingkap pelepasan yang sebenarnya diperlukan oleh sambungan. Jika jumlahnya lebih besar daripada tingkap, tiada pelan pemeriksaan akan menyelamatkan reka bentuk.
Kesesuaian Aci dan Lubang: Membaca Huruf dengan Betul
Sisihan aci daripada a ke g berada di bawah garisan sifar, jadi ia sentiasa mengosongkan lubang yang sepadan. Huruf h meletakkan sisihan atas pada sifar, jadi aci tidak pernah lebih besar daripada nominal. Huruf j dan k dan m dan n membentuk zon peralihan, dan p melalui zc terletak di atas garisan sifar sebagai gangguan. Lubang mengikut logik yang sama dalam huruf besar, dan corak bercermin: A ke G jelas, H terletak pada atau di atas nominal, peralihan J ke N, gangguan P ke ZC.
Dasar lubang, ditulis dengan huruf besar H, adalah lalai dalam kebanyakan reka bentuk mesin kerana lubang reamed atau bored lebih mudah dipegang dan aci boleh dikisar untuk disesuaikan dengannya. Asas aci, dengan huruf kecil h, muncul apabila stok aci siap atau aci yang dibeli perlu mengawan dengan beberapa lubang yang berbeza.
Julat kelegaan dan gangguan untuk sambungan nominal 30 mm, dikira daripada sisihan had ISO 286. Nilai negatif adalah gangguan, nilai positif adalah pelepasan. | Sesuai | taip | Julat pada 30 mm (mikron) | Penggunaan biasa |
| H7/g6 | gelongsor | pelepasan 7 hingga 41 | Mengesan gelang dan panduan yang memerlukan apungan paksi |
| H7/j6 | Pelepasan lokasi | pelepasan 0 hingga 34 | Sendi yang mesti dipisahkan dengan tangan |
| H7/k6 | Peralihan | 19 pelepasan kepada 15 gangguan | Tempat duduk galas di bawah beban ringan, lokasi dowel |
| H7/n6 | Peralihan | 6 pelepasan kepada 28 gangguan | Sendi separa kekal, muat tekan ringan |
| H7/p6 | Gangguan | 1 hingga 35 gangguan | Menanggung cincin dalam di bawah beban biasa hingga berat |
| H7/s6 | Terpaksa | 14 hingga 48 gangguan | Beban kejutan berat, memerlukan pemanasan atau penekan |
Dari Meja ke Kerusi Galas
Peraturan yang menentukan kebanyakan muat galas ialah arah beban. Jika beban berputar berbanding dengan cincin dalam, cincin dalam memerlukan gangguan pada aci dan cincin luar harus duduk dengan kelegaan kecil dalam perumahan. Jika gelang luar membawa beban berputar, seperti dalam hab roda, nombor bertukar dan perumah mendapat gangguan.
Dalam amalan, aci dalam k5 atau k6 meliputi beban biasa, manakala m5 atau m6 sesuai dengan tugas yang lebih berat. Lingkaran luar pegun biasanya berjalan dalam perumah H7 atau J7. Setelah gelang luar berputar, K7 atau M7 menjadi titik permulaan yang lebih selamat, dan gerek selalunya selesai dengan mengisar selepas perumah dipasang untuk memastikan kebulatan terkawal. Pemilihan model memerlukan penjagaan yang sama seperti kesesuaian itu sendiri, dan panduan ini pemilihan model galas berjalan melalui soalan beban dan kelajuan yang datang sebelum panggilan toleransi.
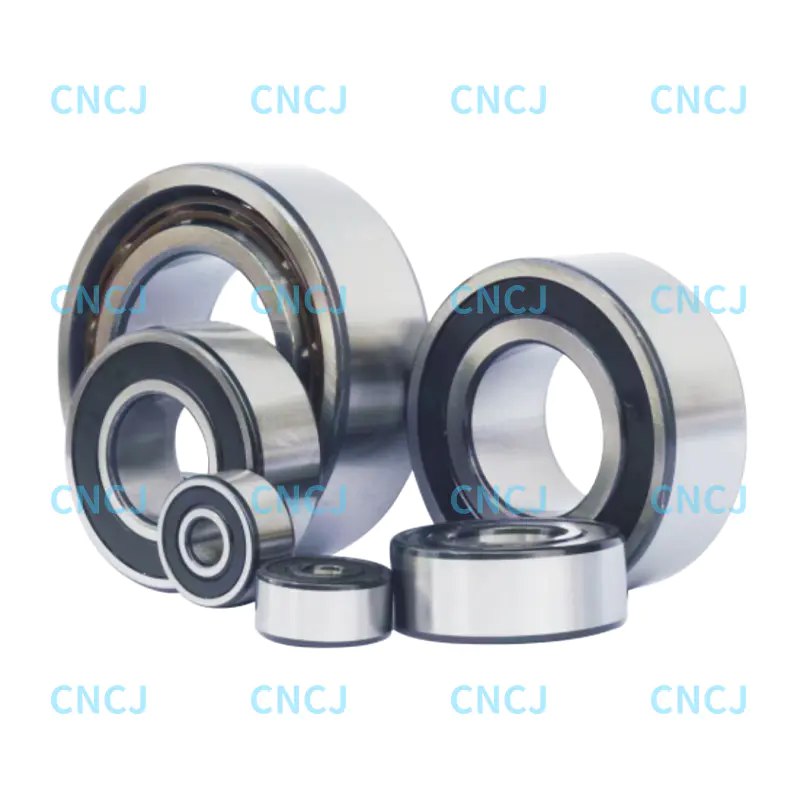 Galas Bebola Sentuhan Sudut Baris Ganda 32 dan 33 Siri Dua Selepas panduan muat aci dan perumahan, galas hubungan sudut dua baris ini sesuai dengan gabungan beban jejarian dan paksi; siri 32 menawarkan kapasiti paksi yang lebih besar. Lihat Produk →
Bahan perumahan juga mengubah jawapannya. Aluminium mengembang pada kira-kira 23 mikron semeter setiap darjah Celsius berbanding 11 hingga 12 untuk keluli, jadi perumah aluminium yang betul di atas bangku boleh kehilangan cengkamannya pada suhu operasi. Dalam aplikasi tersebut, kesesuaian awal harus lebih ketat, atau perumah memerlukan sisipan keluli.
Fit, Clearance dan Pramuat: Perkara yang Tidak Ditunjukkan oleh Jadual
Muatan gangguan mencuri sebahagian daripada kelegaan dalaman galas. Sebagai peraturan kerja, kira-kira 70 hingga 80 peratus daripada gangguan diametral bertukar kepada kelegaan dalaman jejarian yang dikurangkan, dan bahagian meningkat pada cincin berdinding nipis dan aci berongga. Oleh itu, tempat duduk k6 pada lubang 30 mm boleh menggunakan 10 hingga 12 mikron kelegaan sebelum mesin itu berfungsi.
Kumpulan ISO 5753 seperti CN dan C3 wujud dengan tepat atas sebab ini. Kumpulan kelegaan harus dipilih selepas kesesuaian dikira, bukan sebelum ini, kerana galas yang bermula pada hujung rendah CN dan kehilangan 11 mikron pada muat mungkin berakhir dengan pramuat dan panas. Susunan pramuat juga berhak mendapat langkah pengesahan, biasanya pemeriksaan tork pada aci yang dipasang atau pengukuran kenaikan suhu semasa jangka pendek.
 Galas Bebola Sentuhan Sudut Baris Ganda 52 dan 53 Siri Dua Apabila kumpulan pelepasan dan bunyi bising berjalan, galas hubungan sudut dua baris ini menawarkan pilihan pengedap dan pelinciran untuk gelendong, kuasa angin, hab roda dan pam. Lihat Produk →
Di mana pemasangan dijangka berjalan pada kelajuan, muat juga menjejaskan bunyi. Tempat duduk yang terlalu longgar membolehkan cincin merayap, dan merayap muncul sebagai gemuruh frekuensi rendah lama sebelum sebarang kehausan yang kelihatan muncul.
Tempat Meja Berhenti dan Bahagian Bermula
Suhu adalah titik buta pertama. Keluli tumbuh kira-kira 11.5 mikron semeter untuk setiap darjah Celsius. Lubang keluli 100 mm yang diukur pada 30 darjah Celsius dan bukannya rujukan 20 darjah adalah kira-kira 11.5 mikron lebih besar daripada saiz yang diperakui, dan dalam jalur lebih 80 hingga 120 mm, toleransi IT7 hanya 35 mikron lebar, jadi hanyut sahaja memakan satu pertiga daripada elaun.
Ketidakpastian pengukuran adalah yang kedua. Mikrometer tangan yang baik memegang tambah atau tolak 2 mikron pada bahagian terkawal dengan pengendali mahir, dan setelah penentukuran tolok, suhu bahagian dan teknik ditambah, 4 hingga 6 mikron adalah angka yang realistik. Nombor itu perlu berada di dalam jalur toleransi, bukan di sebelahnya.
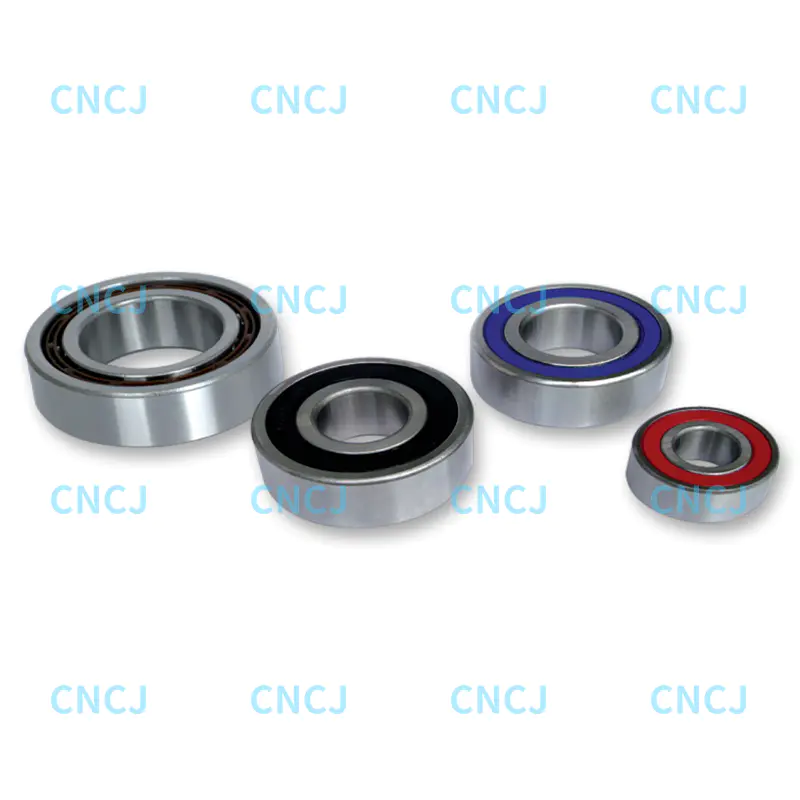 Galas Bebola Deep Groove dari Ningbo Wanshun Bearing Untuk memeriksa kebulatan, kemasan permukaan dan keadaan muat tekan, produk galas bebola alur dalam ini menyediakan akses pertanyaan dan sebut harga. Lihat Produk →
Geometri adalah yang ketiga. Jadual saiz tidak menyatakan apa-apa tentang kebulatan, silinder, tirus atau kemasan permukaan. Lubang tiga lobus boleh melepasi semakan mikrometer dua mata dan masih menghasilkan padanan yang bergegar atau merampas. Press fit secara amnya mahukan kemasan permukaan di bawah kira-kira 0.4 mikron Ra, kerana permukaan yang lebih kasar menggunting semasa pemasangan dan memberikan kembali sebahagian daripada gangguan yang anda kira.
Semakan Praktikal Sebelum Anda Meluluskan Kesesuaian
- Sahkan jalur nominal, standard dan sistem unit pada kedua-dua lukisan sebelum membandingkan sebarang nombor.
- Tukar nilai jadual daripada mikron kepada milimeter dan tulis had sebenar pada lukisan, bukan hanya kod kelas.
- Kenal pasti sama ada beban berputar dengan gelang dalam atau gelang luar, dan periksa sama ada gangguan itu berada pada gelang yang dimuatkan.
- Tolak kerugian pelepasan yang dijangkakan daripada pelepasan dalaman yang diperlukan, kemudian sahkan kumpulan pelepasan masih sesuai dengan aplikasi.
- Rendam bahagian pada suhu rujukan dan sahkan peralatan pengukur, termasuk penentukuran, sebelum menerima atau menolak.
- Periksa borang dan selesaikan secara berasingan. Saiz sahaja tidak menggambarkan kesesuaian.
Tiada satu pun daripada ini menjadikan jadual toleransi metrik tidak boleh dipercayai. Ia hanya bermakna jadual memberikan anda jalur saiz, dan segala-galanya tentang sambungan datang dari arah beban, suhu, kehilangan kelegaan dan geometri. Kami membina berketepatan tinggi, hingar rendah dua barisan bebola hubungan sudut dan galas alur dalam terhadap peraturan ISO 286 yang sama ini, dan rantaian toleransi diperiksa semula semasa pemasangan dan bukannya pada papan lukisan. Apabila kesesuaian adalah kritikal, bina satu sambungan, ukur daya pemasangan dan biarkan bahagian itu mengesahkan apa yang diramalkan oleh jadual.